Điểm nghẽn logistics trong kho: Vì sao đơn hàng tăng?
Điểm nghẽn logistics trong kho thường xuất hiện khi số lượng đơn hàng tăng nhanh nhưng năng lực receiving, put-away, picking, packing hoặc xuất hàng không tăng tương ứng. Khi đó, doanh nghiệp có thể gặp tình trạng pallet chờ xử lý, hàng ùn tại khu vực staging và xe phải chờ loading.
Một doanh nghiệp có thể vẫn còn diện tích kho nhưng công suất xử lý đơn hàng đã chạm giới hạn. Nguyên nhân không nhất thiết nằm ở sức chứa mà có thể đến từ quy trình bốc xếp, layout, nhân sự, xe nâng, hệ thống WMS hoặc lịch điều phối xe.
Tình huống này đặc biệt dễ nhận thấy khi sản lượng tăng đột biến: hàng nhập vào nhiều hơn, đơn hàng cần xuất nhanh hơn nhưng từng công đoạn trong kho không còn duy trì được cùng một nhịp xử lý.
1. Công suất kho không chỉ là diện tích chứa hàng
Khi nói “kho không đủ công suất”, nhiều doanh nghiệp thường nghĩ ngay đến việc thuê thêm diện tích.
Tuy nhiên, cần phân biệt:
- Storage capacity: kho có thể chứa bao nhiêu pallet, kiện hàng hoặc CBM.
- Throughput: kho có thể xử lý bao nhiêu hàng trong một khoảng thời gian.
- Dock capacity: kho có thể tiếp nhận và xuất bao nhiêu chuyến xe.
- Labor capacity: nhân sự có thể xử lý bao nhiêu order line, pallet hoặc kiện mỗi giờ.
- Equipment capacity: xe nâng, pallet truck, băng tải và thiết bị hỗ trợ đáp ứng được bao nhiêu sản lượng.
- System capacity: WMS/ERP có thể cập nhật, phân bổ và điều phối dữ liệu nhanh đến đâu.
Một kho có thể còn 20% diện tích trống nhưng vẫn bị nghẽn nếu hàng đã được nhập vào kho nhưng không được put-away kịp thời.
Ngược lại, một kho có tỷ lệ sử dụng cao vẫn có thể vận hành tốt nếu layout, slotting, nhân lực và luồng hàng được tổ chức phù hợp.
Nói cách khác:
Diện tích kho quyết định sức chứa, nhưng throughput mới quyết định khả năng xử lý đơn hàng.
Đây là điểm cần phân biệt khi doanh nghiệp đánh giá năng lực kho.
2. Điểm nghẽn có thể bắt đầu từ cửa nhập hàng
Một trong những sai lầm phổ biến là chỉ kiểm tra khu vực picking khi đơn hàng bị chậm.
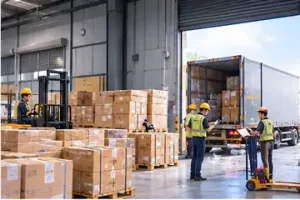
Trong thực tế, vấn đề có thể bắt đầu từ receiving.
Ví dụ:
Xe nguyên liệu đến kho lúc 8h00.
Nhưng:
- Nhân viên receiving chưa đủ.
- Khu vực dỡ hàng đang có pallet tồn.
- Chứng từ chưa hoàn tất.
- Hàng cần kiểm đếm.
- WMS chưa cập nhật.
- Chưa có vị trí put-away.
- Xe nâng đang phục vụ khu vực khác.
Kết quả là xe phải chờ.
Pallet tiếp tục nằm tại khu vực receiving.
Khi lượng hàng inbound tăng lên, khu vực này nhanh chóng trở thành điểm nghẽn.
Đáng chú ý, inbound bottleneck có thể gây ảnh hưởng dây chuyền đến các công đoạn phía sau. Hàng chưa được tiếp nhận và đưa vào hệ thống thì chưa thể trở thành tồn kho khả dụng cho picking.
Checklist kiểm tra khu vực receiving
| Hạng mục | Câu hỏi cần kiểm tra |
|---|---|
| Lịch xe | Xe có đến tập trung cùng một khung giờ không? |
| Dock | Số cửa nhập có đủ cho giờ cao điểm không? |
| Nhân lực | Có đủ người bốc xếp và kiểm đếm không? |
| Thiết bị | Xe nâng có bị thiếu hoặc phải chờ không? |
| Chứng từ | Hàng có bị chờ do chứng từ không? |
| Kiểm đếm | Thời gian kiểm đếm trung bình bao lâu? |
| WMS | Hàng nhập có được cập nhật kịp thời không? |
| Staging | Hàng chờ put-away có chiếm hết khu vực nhận hàng không? |
Nếu nhiều câu trả lời là “có”, doanh nghiệp chưa nên vội thuê thêm kho.
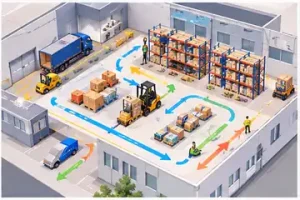
3. Put-away chậm khiến kho “đầy giả”
Sau receiving là put-away – đưa hàng từ khu vực nhận vào vị trí lưu trữ.
Đây là công đoạn thường bị xem nhẹ nhưng ảnh hưởng trực tiếp đến throughput.
Giả sử kho có 1.000 pallet positions nhưng 150 pallet đang nằm ngoài khu vực lưu trữ vì chưa được put-away.
Trên giấy tờ, kho còn 100 vị trí.
Nhưng trên thực tế, khu vực staging lại đang bị chiếm dụng và xe inbound tiếp theo không còn không gian để xuống hàng.
Đây có thể gọi là tình trạng “đầy giả”: kho chưa thực sự hết sức chứa nhưng dòng hàng không thể di chuyển bình thường.
Một nghiên cứu về cải thiện layout và quy trình kho tại K&G Vietnam được công bố năm 2026 ghi nhận các vấn đề như sử dụng không gian chưa hiệu quả, luồng xe nâng và picking bị giao cắt, cùng lối đi hẹp ảnh hưởng đến năng suất. Nghiên cứu đề xuất tổ chức lại layout, phân tách luồng vận hành và ứng dụng công nghệ quản lý.
Do đó, khi đánh giá công suất kho, doanh nghiệp nên theo dõi cả:
Receiving → Put-away → Storage → Replenishment → Picking → Packing → Staging → Shipping
Không nên chỉ nhìn vào số pallet đang nằm trên kệ.
4. Picking chậm: điểm nghẽn dễ nhìn thấy nhất
Khi đơn hàng tăng, picking thường là khu vực đầu tiên bị nhận diện là “quá tải”.
Nhưng picking chậm có nhiều nguyên nhân khác nhau.
Một số nguyên nhân thường gặp
- SKU bán chạy nhưng đặt quá xa khu vực picking.
- Hàng cùng SKU nằm ở nhiều vị trí.
- Nhân viên phải di chuyển quá nhiều.
- Xe nâng và người picking dùng chung một luồng.
- Khu vực aisle bị ùn tắc.
- Hàng chưa được replenishment.
- Đơn hàng được release cùng lúc quá nhiều.
- WMS chưa tối ưu wave picking hoặc batch picking.
- Tồn kho trên hệ thống không khớp thực tế.
Nghiên cứu về order picking cũng cho thấy tình trạng ùn tắc giữa nhiều nhân viên trong cùng khu vực có thể ảnh hưởng trực tiếp đến throughput của hệ thống.
Vì vậy, tăng thêm người chưa chắc giải quyết được vấn đề.
Nếu một aisle chỉ đủ không gian cho một xe nâng và nhiều người cùng hoạt động tại đó, thêm nhân sự có thể làm tăng mức độ ùn tắc thay vì tăng sản lượng.
5. Replenishment: mắt xích dễ bị bỏ quên
Một nhân viên picking có thể làm việc rất nhanh nhưng vẫn không hoàn tất đơn hàng nếu vị trí picking đã hết hàng.
Khi đó, nhân viên phải:
- Dừng picking.
- Báo thiếu hàng.
- Chờ replenishment.
- Chờ xe nâng.
- Chờ hàng được đưa xuống.
- Quay lại hoàn tất order.
Một thao tác tưởng như vài phút có thể tạo ra hàng loạt thời gian chờ khi số lượng order tăng.
Đây là lý do doanh nghiệp nên phân tích pick rate cùng với replenishment cycle time thay vì chỉ theo dõi số đơn đã pick.
6. Packing và staging có thể trở thành “nút cổ chai” tiếp theo
Giả sử picking đã được cải thiện.
Nhưng packing chỉ xử lý được 80 đơn/giờ trong khi picking đưa xuống 120 đơn/giờ.
Sau vài giờ, hàng bắt đầu ùn tại packing.
Nếu packing tiếp tục xử lý chậm, khu vực staging cũng bị chiếm dụng.
Cuối cùng, xe đến nhận hàng không có đủ không gian để tiếp cận.
Đây là lý do điểm nghẽn logistics trong kho có thể dịch chuyển.
Doanh nghiệp giải quyết được picking thì bottleneck có thể chuyển sang packing.
Giải quyết packing thì bottleneck có thể chuyển sang staging hoặc dock.
Vì vậy, mục tiêu không phải là làm một bộ phận nhanh nhất có thể.
Mục tiêu là tạo ra dòng chảy cân bằng giữa các công đoạn.
7. Dock và lịch xe: công suất kho nhìn từ bên ngoài
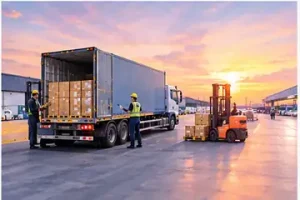
Một kho có thể đủ nhân sự và đủ diện tích nhưng vẫn bị nghẽn nếu xe đến không theo kế hoạch.
Ví dụ:
| Khung giờ | Xe dự kiến | Tình trạng |
|---|---|---|
| 7h00–8h00 | 2 | Bình thường |
| 8h00–9h00 | 8 | Có nguy cơ ùn |
| 9h00–10h00 | 10 | Quá tải dock |
| 10h00–11h00 | 3 | Công suất dư |
| 13h00–14h00 | 9 | Có nguy cơ ùn |
Nếu phần lớn xe tập trung vào một khoảng thời gian ngắn, công suất trung bình trong ngày không phản ánh đúng tình trạng thực tế.
Một nghiên cứu năm 2026 về bài toán phân bổ dock và lịch xe tại một trung tâm phân phối ở Việt Nam cũng tập trung vào tình trạng xe phải chờ và việc sử dụng chưa tối ưu năng lực cửa xuất hàng. Nghiên cứu nhấn mạnh vai trò của dock assignment và truck scheduling trong hoạt động outbound.
Vì vậy, doanh nghiệp nên kiểm tra:
- Xe đến theo appointment hay tự phát?
- Có chia khung giờ nhận hàng không?
- Thời gian xe chờ trước dock bao lâu?
- Thời gian loading/unloading trung bình bao lâu?
- Có xe đến nhưng hàng chưa sẵn sàng không?
- Có hàng sẵn nhưng chưa có xe không?
- Staging có được phân khu theo tuyến hoặc carrier không?
8. Bảng so sánh: “thiếu diện tích” hay “thiếu công suất xử lý”?
| Dấu hiệu | Thiếu diện tích | Thiếu throughput |
|---|---|---|
| Pallet tồn | Cao | Có thể bình thường |
| Staging | Luôn đầy | Đầy vào giờ cao điểm |
| Receiving | Không còn chỗ xuống hàng | Xe phải chờ xử lý |
| Picking | Có thể vẫn nhanh | Thường phát sinh backlog |
| Nhân sự | Không nhất thiết thiếu | Có thể quá tải |
| Xe nâng | Có thể đủ | Có thể phải chờ |
| Dock | Có thể đủ | Bị nghẽn theo khung giờ |
| WMS | Không phải nguyên nhân chính | Có thể gây chậm điều phối |
| Giải pháp | Mở rộng/điều chỉnh storage | Tối ưu quy trình, layout, lịch xe, nhân lực, thiết bị |
Điểm quan trọng là không nên mặc định “đơn hàng tăng = thuê thêm kho”.
Cần xác định chính xác công đoạn nào đang giới hạn throughput.
9. Checklist xác định điểm nghẽn logistics trong kho
Doanh nghiệp có thể thực hiện kiểm tra theo 8 bước:
Bước 1: Đo lượng hàng vào
Theo dõi:
- Số pallet/ngày.
- Số kiện/ngày.
- CBM/ngày.
- Số xe inbound.
- Khung giờ xe tập trung.
Bước 2: Đo receiving
Ghi nhận:
- Thời gian xe chờ.
- Thời gian unloading.
- Thời gian kiểm đếm.
- Thời gian cập nhật hệ thống.
Bước 3: Đo dock-to-stock
Tính khoảng thời gian từ lúc hàng vào kho đến lúc hàng sẵn sàng để picking.
Nếu thời gian này tăng liên tục, cần kiểm tra receiving, put-away hoặc vị trí lưu trữ.
Bước 4: Kiểm tra inventory accuracy
So sánh:
Tồn kho hệ thống ↔ tồn kho thực tế
Sai lệch tồn kho khiến nhân viên mất thời gian tìm hàng, kiểm tra lại hoặc xử lý exception.
Bước 5: Đo picking productivity
Có thể theo dõi:
- Order/hour.
- Order line/hour.
- Kiện/hour.
- Pallet/hour.
- Thời gian di chuyển.
- Thời gian chờ replenishment.
Bước 6: Đo packing
So sánh sản lượng picking với khả năng xử lý của packing.
Nếu picking luôn cao hơn packing, packing có thể đang trở thành constraint.
Bước 7: Đo staging và shipping
Theo dõi:
- Thời gian hàng chờ xuất.
- Số pallet chờ xe.
- Thời gian xe chờ loading.
- Tỷ lệ trễ cut-off.
- Số chuyến phải chuyển sang ngày hôm sau.
Bước 8: Xác định bottleneck thật
Không chỉ hỏi:
“Bộ phận nào đang bận nhất?”
Mà cần hỏi:
“Công đoạn nào đang giới hạn throughput của toàn bộ chuỗi?”
Đây là sự khác biệt quan trọng giữa xử lý triệu chứng và xử lý nguyên nhân.
10. Những KPI nên theo dõi khi đơn hàng bắt đầu tăng
Một số KPI có thể sử dụng để theo dõi năng lực kho gồm:
| KPI | Ý nghĩa |
|---|---|
| Receiving throughput | Năng lực xử lý hàng nhập |
| Dock-to-stock time | Thời gian từ nhận hàng đến sẵn sàng lưu kho/picking |
| Picking rate | Năng suất picking |
| Order cycle time | Thời gian xử lý đơn |
| Packing throughput | Năng lực đóng hàng |
| Dock utilization | Mức sử dụng cửa xuất/nhập |
| Truck waiting time | Thời gian xe chờ |
| Inventory accuracy | Độ chính xác tồn kho |
| Order backlog | Lượng đơn tồn chưa xử lý |
| On-time dispatch | Tỷ lệ xuất hàng đúng kế hoạch |
Các chỉ số về throughput, thời gian chờ, mức sử dụng tài nguyên và độ chính xác tồn kho nên được nhìn cùng nhau thay vì đánh giá riêng lẻ. Một kho có tỷ lệ sử dụng cao chưa chắc có throughput tốt nếu staging, dock hoặc picking đang bị giới hạn.
11. Doanh nghiệp nên xử lý thế nào khi đơn hàng tăng?
Không phải trường hợp nào cũng cần đầu tư thêm kho.
Có thể chia phương án xử lý thành ba nhóm.
Nhóm 1: Tối ưu quy trình
Phù hợp khi công suất vật lý vẫn còn nhưng vận hành chưa hiệu quả.
Có thể thực hiện:
- Điều chỉnh layout.
- Phân khu fast-moving và slow-moving SKU.
- Tối ưu slotting.
- Phân tách luồng xe nâng và người.
- Điều chỉnh wave picking.
- Batch picking theo nhóm đơn.
- Chuẩn hóa quy trình loading/unloading.
- Đặt lịch xe theo time slot.
Nhóm 2: Bổ sung nguồn lực theo giờ cao điểm
Không nhất thiết phải tăng nhân sự cố định.
Doanh nghiệp có thể cân nhắc:
- Bố trí ca lệch.
- Tăng nhân sự vào giờ peak.
- Bổ sung xe nâng theo thời điểm.
- Thuê nhân công bốc xếp theo sản lượng.
- Điều chỉnh cut-off time.
- Phân bổ xe theo khung giờ.
Nhóm 3: Thuê ngoài một phần logistics
Khi doanh nghiệp liên tục tăng sản lượng nhưng không muốn đầu tư ngay vào kho, thiết bị và nhân sự, có thể cân nhắc sử dụng dịch vụ 3PL cho một phần công đoạn.
Ví dụ:
Kho doanh nghiệp → staging → đơn vị vận tải → điểm giao
Hoặc:
Nhà máy → kho trung chuyển → phân phối theo tuyến
Cách tổ chức này có thể giúp doanh nghiệp tách một phần áp lực vận hành khỏi kho chính và điều phối năng lực vận tải linh hoạt hơn.
12. Khi nào nên xem xét mở rộng công suất kho?
Doanh nghiệp nên nghiêm túc đánh giá lại mô hình kho khi xuất hiện đồng thời nhiều dấu hiệu:
- Backlog đơn hàng kéo dài.
- Staging thường xuyên quá tải.
- Xe phải chờ lâu.
- Overtime tăng liên tục.
- Tỷ lệ giao trễ tăng.
- Picking productivity giảm.
- Hàng tồn chiếm nhiều vị trí nhưng vẫn thiếu hàng tại pick face.
- Dock không đáp ứng được giờ cao điểm.
- Chi phí xử lý mỗi đơn tăng.
- Layout không còn phù hợp với cơ cấu SKU mới.
Quan trọng nhất là phải phân biệt thiếu storage capacity với thiếu operational capacity.
Nếu nguyên nhân nằm ở quy trình, việc mở thêm diện tích có thể chỉ làm tăng chi phí mà không giải quyết được bottleneck.
Kết luận
Khi đơn hàng tăng nhưng kho không tăng công suất, vấn đề không nhất thiết nằm ở diện tích.
Điểm nghẽn logistics trong kho có thể xuất hiện từ receiving, put-away, replenishment, picking, packing, staging cho đến dock và điều phối xe.
Một kho vận hành hiệu quả không chỉ cần chứa được nhiều hàng mà còn phải đưa hàng qua từng công đoạn với tốc độ phù hợp.
Doanh nghiệp nên bắt đầu bằng việc đo throughput, thời gian chờ, năng suất picking, dock utilization, inventory accuracy và order backlog. Sau đó xác định công đoạn đang giới hạn toàn bộ dòng chảy trước khi quyết định tăng nhân sự, thuê thêm kho, mua thiết bị hoặc thay đổi mô hình logistics.
Trong trường hợp lượng hàng tăng nhưng năng lực vận tải và điều phối chưa theo kịp, việc xây dựng phương án vận chuyển phù hợp cũng có thể giúp giảm áp lực cho kho và khu vực staging.
Bạn đang gặp tình trạng hàng chờ xuất, xe phải chờ lấy hàng hoặc đơn hàng tăng nhưng kho xử lý không kịp?
Hãy gửi thông tin loại hàng, số kiện, kích thước, trọng lượng, điểm lấy và điểm giao. Đội ngũ logistics có thể tư vấn phương án vận chuyển phù hợp với đặc điểm hàng hóa và kế hoạch giao nhận của doanh nghiệp.
Nguồn tham khảo: https://www.sciencedirect.com/science/article/pii/S2352146526003947?utm.com