Trong chuỗi cung ứng hiện đại, kiểm định hàng hóa là một công đoạn quan trọng nhằm đảm bảo sản phẩm đáp ứng các tiêu chuẩn về chất lượng, quy cách và tính toàn vẹn trước khi được lưu kho, vận chuyển hoặc giao đến khách hàng. Tuy nhiên, khi khối lượng hàng hóa ngày càng lớn và tốc độ xử lý ngày càng cao, phương pháp kiểm tra thủ công dần bộc lộ nhiều hạn chế như phụ thuộc vào kinh nghiệm của nhân viên, mất nhiều thời gian và dễ xảy ra sai sót.
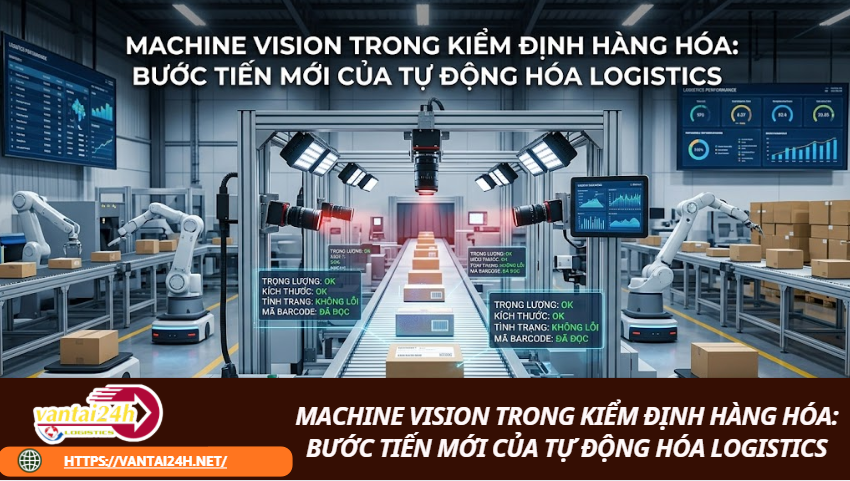
Sự phát triển của Machine Vision đã tạo ra một bước ngoặt trong hoạt động kiểm định hàng hóa. Thay vì chỉ dựa vào quan sát bằng mắt người, doanh nghiệp có thể sử dụng hệ thống camera công nghiệp kết hợp với trí tuệ nhân tạo để tự động nhận diện, phân tích và đánh giá chất lượng sản phẩm trong thời gian thực.
Không chỉ xuất hiện trong các nhà máy sản xuất, Machine Vision còn được ứng dụng rộng rãi tại kho hàng, trung tâm phân phối, cảng biển và các cơ sở logistics, góp phần nâng cao hiệu quả vận hành và thúc đẩy quá trình chuyển đổi số.
Machine Vision là gì?

Machine Vision là công nghệ cho phép máy tính “nhìn” và phân tích hình ảnh thông qua hệ thống camera, cảm biến, thuật toán xử lý ảnh và trí tuệ nhân tạo.
Khác với camera giám sát thông thường chỉ ghi lại hình ảnh, Machine Vision có khả năng hiểu nội dung trong hình ảnh, phát hiện bất thường và đưa ra quyết định dựa trên dữ liệu thu thập được.
Một hệ thống Machine Vision thường bao gồm:
- Camera công nghiệp độ phân giải cao
- Hệ thống chiếu sáng chuyên dụng
- Ống kính phù hợp với từng mục đích kiểm tra
- Bộ xử lý hình ảnh
- Phần mềm phân tích bằng AI
- Hệ thống kết nối với dây chuyền hoặc phần mềm quản lý
Khi hàng hóa đi qua khu vực kiểm định, camera sẽ chụp ảnh liên tục và truyền dữ liệu đến bộ xử lý để phân tích chỉ trong thời gian rất ngắn.
Vai trò của Machine Vision trong kiểm định hàng hóa
Kiểm định hàng hóa không chỉ dừng lại ở việc xác nhận sản phẩm có đúng chủng loại hay không mà còn bao gồm việc đánh giá nhiều yếu tố như kích thước, hình dạng, màu sắc, nhãn mác, tình trạng bao bì và các dấu hiệu hư hỏng.
Machine Vision có thể thực hiện đồng thời nhiều nhiệm vụ kiểm tra mà không cần dừng dây chuyền vận hành. Điều này giúp doanh nghiệp kiểm soát chất lượng một cách liên tục, đồng thời giảm thiểu nguy cơ bỏ sót lỗi.
Đặc biệt, hệ thống có thể hoạt động ổn định trong thời gian dài với cùng một tiêu chuẩn đánh giá, hạn chế sự khác biệt do yếu tố chủ quan của con người.
Nguyên lý hoạt động của Machine Vision
Thu thập hình ảnh
Khi hàng hóa di chuyển trên băng chuyền hoặc được đưa vào khu vực kiểm tra, camera công nghiệp sẽ chụp liên tục nhiều hình ảnh từ các góc khác nhau.
Trong một số trường hợp, hệ thống sử dụng camera 2D để nhận diện bề mặt hoặc camera 3D để phân tích chiều sâu và hình dạng sản phẩm.
Tiền xử lý dữ liệu
Hình ảnh thu được sẽ được xử lý nhằm loại bỏ nhiễu, cân bằng ánh sáng, tăng độ tương phản và chuẩn hóa màu sắc.
Bước này giúp hệ thống nhận diện chính xác ngay cả khi điều kiện môi trường thay đổi.
Phân tích bằng trí tuệ nhân tạo
Sau khi hình ảnh được chuẩn hóa, AI sẽ tiến hành:
- Nhận diện đối tượng
- So sánh với mẫu chuẩn
- Phát hiện sai lệch
- Đo kích thước
- Kiểm tra màu sắc
- Kiểm tra hình dạng
- Xác định vị trí lỗi
Quá trình này diễn ra hoàn toàn tự động.
Đưa ra kết quả
Nếu sản phẩm đạt yêu cầu, hệ thống sẽ ghi nhận kết quả và chuyển sang bước tiếp theo.
Nếu phát hiện lỗi, Machine Vision có thể gửi tín hiệu để loại sản phẩm khỏi dây chuyền hoặc chuyển đến khu vực kiểm tra chuyên sâu.
Những hạng mục có thể kiểm định bằng Machine Vision
Kiểm tra bao bì
Machine Vision có thể phát hiện:
- Bao bì bị rách
- Méo hộp
- Móp thùng carton
- Thiếu tem
- Sai vị trí nhãn
- Bao bì bị bẩn
- Lỗi in ấn
Những lỗi này đôi khi rất khó nhận biết bằng mắt thường khi tốc độ dây chuyền cao.
Kiểm tra mã vạch và mã QR
Hệ thống có khả năng:
- Đọc mã vạch
- Kiểm tra chất lượng mã in
- Phát hiện mã bị mờ
- Xác minh nội dung mã
- Đối chiếu với cơ sở dữ liệu
Điều này giúp giảm nguy cơ nhầm lẫn trong quá trình quản lý hàng hóa.
Kiểm tra kích thước
Machine Vision có thể đo:
- Chiều dài
- Chiều rộng
- Chiều cao
- Đường kính
- Khoảng cách giữa các chi tiết
Sai số đo thường rất nhỏ, đáp ứng yêu cầu của nhiều ngành công nghiệp có tiêu chuẩn cao.
Phát hiện lỗi bề mặt
Thông qua phân tích hình ảnh độ phân giải cao, hệ thống có thể phát hiện:
- Vết nứt
- Trầy xước
- Móp méo
- Biến dạng
- Rỉ sét
- Bám bẩn
- Lỗi gia công
Những lỗi này được nhận diện ngay cả khi kích thước rất nhỏ.
Kiểm tra màu sắc
Machine Vision so sánh màu sắc thực tế với mẫu chuẩn đã được thiết lập.
Nếu phát hiện sự khác biệt vượt quá ngưỡng cho phép, hệ thống sẽ đưa ra cảnh báo hoặc phân loại sản phẩm.
Ứng dụng trong ngành logistics

Kiểm tra hàng hóa tại kho
Khi hàng được nhập kho, Machine Vision có thể tự động:
- Nhận diện kiện hàng
- Đếm số lượng
- Kiểm tra tình trạng bên ngoài
- Đọc nhãn vận chuyển
- Xác định vị trí lưu trữ
Quá trình này giúp giảm thời gian xử lý và tăng độ chính xác trong quản lý kho.
Kiểm định container
Tại các cảng biển và bãi container, Machine Vision được sử dụng để:
- Đọc số container
- Kiểm tra tình trạng vỏ container
- Phát hiện vết nứt
- Nhận diện móp méo
- Kiểm tra khóa cửa
- Xác định dấu hiệu hư hỏng bên ngoài
Dữ liệu thu thập được sẽ hỗ trợ quá trình theo dõi và quản lý container trong toàn bộ chuỗi vận chuyển.
Kiểm tra pallet
Hệ thống có thể xác định:
- Pallet bị hỏng
- Thiếu kiện
- Xếp hàng không đúng quy cách
- Hàng bị nghiêng
- Hàng vượt kích thước
Nhờ đó, doanh nghiệp có thể xử lý kịp thời trước khi đưa hàng vào lưu kho hoặc vận chuyển.
Machine Vision kết hợp với trí tuệ nhân tạo
Machine Vision ngày nay không chỉ dừng lại ở xử lý hình ảnh truyền thống mà còn kết hợp với các mô hình học máy và học sâu.
Thông qua việc học từ hàng nghìn hoặc hàng triệu hình ảnh, AI có thể cải thiện khả năng nhận diện theo thời gian.
Ví dụ, hệ thống có thể phân biệt giữa một vết xước nhỏ không ảnh hưởng đến chất lượng và một vết nứt có nguy cơ gây hỏng sản phẩm.
Khả năng tự học này giúp Machine Vision ngày càng chính xác và linh hoạt hơn trong nhiều môi trường khác nhau.
Lợi ích khi ứng dụng Machine Vision

Tăng độ chính xác
Máy tính đánh giá sản phẩm dựa trên các tiêu chí được thiết lập sẵn, hạn chế sự khác biệt trong quá trình kiểm tra giữa các ca làm việc hoặc các nhân viên khác nhau.
Kiểm tra với tốc độ cao
Machine Vision có thể xử lý liên tục lượng lớn sản phẩm mà vẫn duy trì độ chính xác ổn định.
Điều này đặc biệt phù hợp với các dây chuyền có tốc độ vận hành cao hoặc trung tâm logistics xử lý hàng hóa với số lượng lớn.
Giảm tỷ lệ sai sót
Việc phát hiện lỗi ngay từ giai đoạn đầu giúp hạn chế tình trạng sản phẩm không đạt yêu cầu tiếp tục đi vào các công đoạn tiếp theo.
Điều này góp phần giảm chi phí xử lý và nâng cao hiệu quả kiểm soát chất lượng.
Thu thập dữ liệu phục vụ phân tích
Mỗi lần kiểm định đều tạo ra dữ liệu về hình ảnh, kết quả đánh giá và loại lỗi phát sinh.
Doanh nghiệp có thể sử dụng nguồn dữ liệu này để phân tích xu hướng lỗi, tối ưu quy trình sản xuất và cải thiện hoạt động logistics.
Những thách thức khi triển khai
Dù mang lại nhiều lợi ích, việc triển khai Machine Vision cũng đặt ra một số yêu cầu về hạ tầng và công nghệ.
Trước hết là chất lượng hình ảnh. Ánh sáng không ổn định, bụi bẩn hoặc rung động có thể ảnh hưởng đến khả năng nhận diện của hệ thống.
Bên cạnh đó, việc xây dựng mô hình AI cần một lượng lớn dữ liệu hình ảnh đã được gắn nhãn chính xác. Nếu dữ liệu huấn luyện chưa đầy đủ hoặc chưa phản ánh hết các trường hợp thực tế, hiệu quả phát hiện lỗi có thể bị giảm.
Ngoài ra, doanh nghiệp cần tích hợp Machine Vision với các hệ thống quản lý như WMS, TMS hoặc ERP để dữ liệu kiểm định được đồng bộ và khai thác hiệu quả trong toàn bộ chuỗi vận hành.
Xu hướng phát triển của Machine Vision trong logistics
Trong tương lai, Machine Vision sẽ không chỉ thực hiện kiểm định tại một điểm cố định mà còn xuất hiện trên robot tự hành, xe nâng thông minh, thiết bị bay không người lái và các cổng kiểm tra tự động.
Kết hợp với công nghệ điện toán biên (Edge Computing), hệ thống có thể xử lý hình ảnh ngay tại nơi thu thập dữ liệu mà không cần truyền toàn bộ dữ liệu về máy chủ trung tâm. Điều này giúp giảm độ trễ và tăng tốc độ phản hồi.
Cùng với sự phát triển của trí tuệ nhân tạo tạo sinh và các mô hình thị giác máy tính tiên tiến, Machine Vision sẽ có khả năng nhận diện những lỗi phức tạp hơn, dự báo nguy cơ phát sinh sự cố và hỗ trợ ra quyết định trong thời gian thực.
Kết luận
Machine Vision đang trở thành một trong những công nghệ cốt lõi của quá trình tự động hóa kiểm định hàng hóa trong sản xuất và logistics. Nhờ khả năng quan sát, phân tích và đánh giá hình ảnh với độ chính xác cao, hệ thống giúp nâng cao chất lượng kiểm định, giảm sai sót và tối ưu hóa hiệu quả vận hành.
Trong bối cảnh chuỗi cung ứng ngày càng yêu cầu tính minh bạch, tốc độ và khả năng xử lý dữ liệu theo thời gian thực, Machine Vision không chỉ là công cụ hỗ trợ kiểm tra mà còn là nền tảng quan trọng để xây dựng hệ thống logistics thông minh, nơi mọi thông tin về hàng hóa được ghi nhận, phân tích và quản lý một cách tự động và chính xác.
Xem thêm tại:
Container thông minh có thể “tự nói chuyện” với cảng?
Gửi Nui Đi Monaco: Hướng Dẫn Đóng Gói, Quy Định Và Những Điều Cần Biết